


HAIFEI a desaroyá esakimashin di sòlder outomátiko di kontakto di platapa fabrikantenan di relay, kontaktor, switch eléktriko i otro komponentenan eléktriko di voltahe abou.
E sistema ta kombiná alimentashon outomátiko, posishonamentu, welding di punto di resistensia, formashon i deskargamentu. Herment dediká i parameternan di welding kontrolá ta yuda atendé desplasamentu di kontakto, pegamentu inkompleto, daño na superfisie i produkshon inkonsistente.
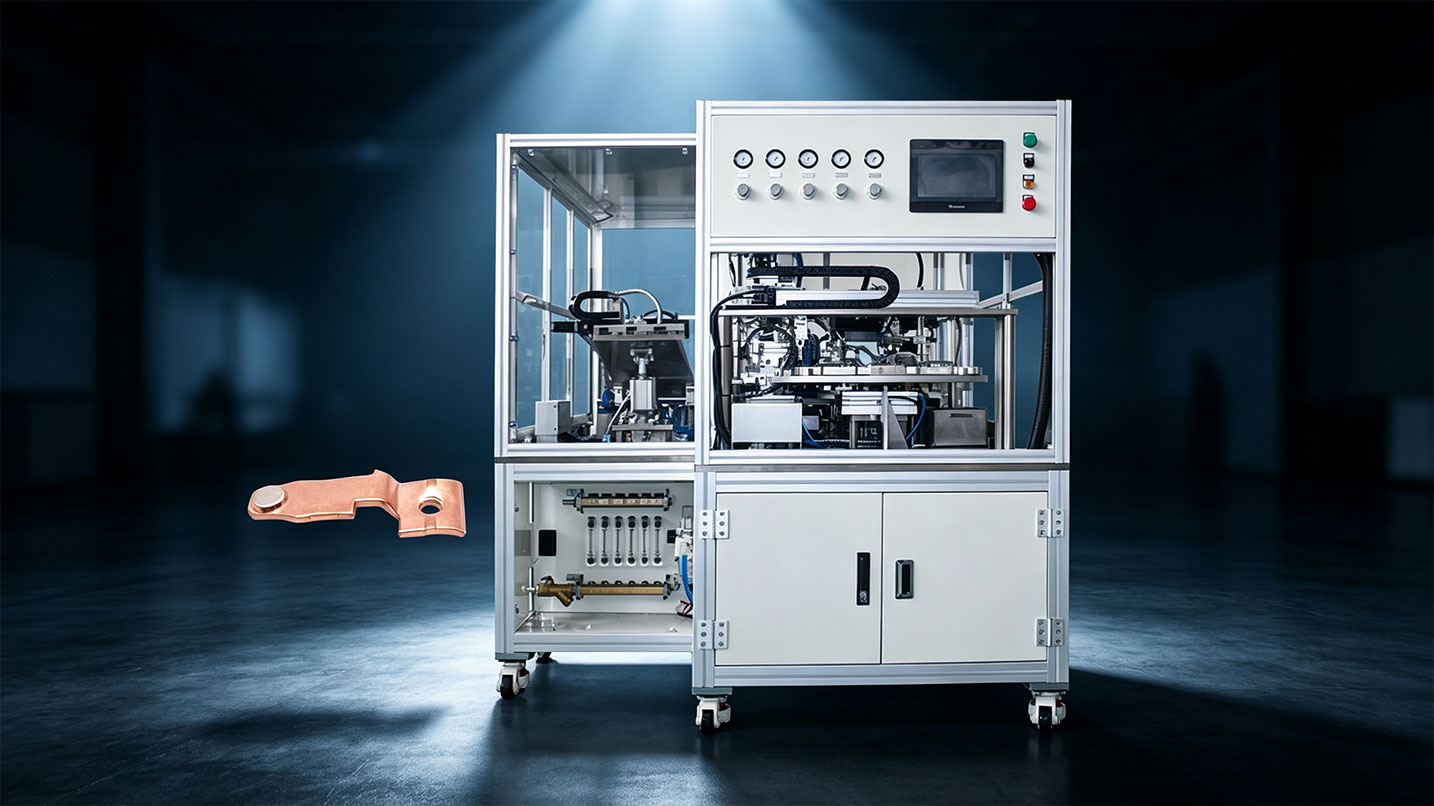
Kiko E Mashin di Welding di Kontakto di Plata Aki Ta Hasi?
E mashin ta posishoná i welda kontaktonan di aleashon di plata- outomatikamente na e komponente di portadó òf kontakto spesifiká. E ta diseñá pa kontaktonan eléktriko chikitu ku ta difísil pa alineá konsistentemente ku man.
E sistema desaroyá pa e proyekto aki a inkluí:
- Alimentashon outomátiko di komponente
- Orientashon i posishonamentu di kontakto
- Welding di punto di resistensia
- Formashon di welda despues di -
- Deskargamentu outomátiko
- Almasenamentu di reseta di welding
- Grabashon di parameter di proseso
E konfigurashon real mester wòrdu ahusta segun e aleashon di plata, dimenshonnan di kontakto, material di portadó, diseño di e joint i e tasa di produkshon nesesario.
Manda Bo Dibuho di Kontakto di Plata
Bista general di e proyekto
| Punto di Proyekto | Informashon di Kaso |
| Ekipo | Mashin di Welding Outomátiko di Kontakto di Plata |
| Método di welding | Welding di punto di resistensia kontrolá |
| Industria di kliente | Fabrikashon di komponentenan eléktriko di voltahe abou- |
| Produktonan típiko | Kontaktonan di plata, kontaktonan di plata komposito i asambleanan di kontakto di switch |
| Kaba ku aplikashonnan | Kontaktornan, relaynan, switchnan industrial i aparatonan di switch relashoná |
| Problema prinsipal | Posishonamentu instabil i konsistensia di welding |
| Alkanse di outomatisashon | Alimentacion, posicionamento, soldamento, formacion y descarga |
| Desaroyo di proseso | Muestra di welding ku diferente spesifikashon di kontakto |
| Kambio | Resetanan wardá pa modelonan di kontakto kompatibel |
No ta indiká un koriente di welding fiho, forsa di elektroda òf siklo di produkshon riba e página aki pasobra e balornan aki ta dependé di e kontakto real di e kliente i struktura di portadó.
Antecedente di Kliente
E kliente ta fabriká kontaktonan di plata, kontaktonan di plata komposito i asambleanan di switching eléktriko pa kontaktornan, relaynan i switchnan di kòntròl industrial.
Kontaktonan di plata ta komponentenan chikitu ku ta hiba koriente-. Nan lokalidat, kondishon di pegamentu i superfisie di kontakto por afektá kon e ensamblahe eléktriko kaba ta traha i kibra e sirkuito. E proseso eksistente di e kliente tabata dependé hopi riba posishonamentu manual i ekipo básiko di welding na punto, hasiendo konsistensia di produkshon dependiente di eksperensia di e operadó.
E proyekto tabata rekerí mas ku remplasá e fuente di koriente di welding. Alimentá, orientashon, posishonamentu, welding i maneho mester a wòrdu konsiderá komo un proseso di produkshon.
Problemanan ku e Proseso di Welding Original
Posishon di Kontakto a varia durante di kargamentu manual
E kontaktonan tabata chikitu, i kargamentu manual no a duna un referensia di posishonamentu uniforme. Esaki por kousa desplasamentu di kontakto, un espasio di ahuste desigual òf diferensianan entre komponentenan kaba.
01
Kalor di Welding Tabata Difísil pa Kontrolá
Produkshon di energia instabil por produsí pretu di superfisie, kimamentu lokal, indentashon eksesivo òf daño na e superfisie di kontakto. Kalor eksesivo tambe por afektá e kondishon di e kapa di aleashon di plata-.
02
Algun Joint No Tabata Kompletamente Pega
Un welda por parse aseptabel for di pafó miéntras ku e union interno a keda inkompleto. Den servisio, un joint inkonsistente por kontribuí na resistensia di kontakto instabil òf keintamentu lokal.
03
Piesanan kaba ta varia entre operadónan i lotenan
Kargamentu, posishonamentu i welding manual tabata rekerí vários akshon separá. Diferensia den eksperensia di operadó a afektá e lokalidat, aparensia i konsistensia di e kontaktonan kompletá.
04
No Por a Rastreá Datonan di Welding
E proseso anterior no a proveé maneho di reseta òf registronan di parameter efektivo. Ora a haña un weldamentu abnormal, tabata difísil pa revisá e kondishonnan di produkshon korespondiente.
05
Kiko e Kliente Ta Rekerí?
E kliente a spesifiká sinku rekisito prinsipal pa e ekipo nobo.
| 1 | e proseso di welding tabatin mester di entrada di kalor kontrolá pa redusí kimamentu, deformashon i daño innesesario na superfisie. |
| 2 | e energia di welding i e preshon di elektroda nesesario pa keda stabil durante produkshon ripití. E joint mester a wòrdu konsolidá korektamente segun e rekisitonan di aseptashon eléktriko i mekaniko di e kliente. |
| 3 | e mashin tabatin mester di un mekanismo di posishonamentu outomátiko ku un referensia di kargamentu konsistente pa redusí e desplasamentu di kontakto i e ahuste desigual. |
| 4 | alimentashon, posishonamentu, welding, formashon i deskargamentu mester a wòrdu integrá den un sekuensia di produkshon outomátiko pa redusí maneho manual. |
| 5 | e sistema di kòntròl nesesario pa warda resetanan pa spesifikashonnan di kontakto kompatibel i retené datonan di proseso relevante pa revishon di produkshon. |
E Solushon di HAIFEI
HAIFEI a desaroyá un sistema di welding outomátiko dediká rònt di e komponentenan di kontakto di plata di e kliente en bes di adaptá un welder di punto di propósito general sin verifikashon di proseso.
Muestra di Welding Promé ku Konfigurashon di Mashin
E tim di ingenieria a realisá pruebanan di welding usando kontaktonan di plata i asambleanan di kontakto di rebite di plata ku diferente dimenshon, diki i spesifikashon di aleashon.
E tèstnan aki a wòrdu usá pa evaluá e entrada di kalor nesesario, preshon di welding, kondishon di kontakto di elektroda i areglo di aparato. E propósito tabata pa establesé un proseso trahabel promé ku finalisá e diseño di e mashin.
Ekiponan di Welding di Resistensia Dediká
E mashin di welding outomátiko di kontakto di plata selektá ta apliká kalor di resistensia lokalisá na e joint. E siklo di welding ta wòrdu kontrolá pa forma e joint miéntras ta limitá eksposishon innesesario na kalor rònt di e kontakto.
E bentana di welding korekto ta dependé ainda di:
- Komposishon di aleashon di plata-
- Diki i diameter di kontakto
- Material di kargadó i diki
- Revestimentu di superfisie
- Area di artikulashon
- Geometria di elektrodo
- Rendimentu eléktriko i mekaniko nesesario
Parameternan establesé pa un spesifikashon di kontakto no mester wòrdu kopiá direktamente na un otro material òf struktura di konhunto sin tèst.
Aplikashon-Herment di Posishonamentu Spesífiko
HAIFEI a diseñá hermentnan dediká rònt di e kontakto di e kliente i e geometria di e transportadó.
E aparato ta establesé un referensia di karga ripitibel, ta tene e piesanan den posishon i ta kontrolá e kondishon di ahuste promé ku welda. Esaki ta redusí e influensia di alineashon manual i ta yuda tene e kontakto na e lugá spesifiká durante e siklo di welding.
Sekuensia di Produkshon Outomátiko Integral
E mashin ta trese vários operashon den un sekuensia kontrolá:
Alimentá di komponente → orientashon → posishonamentu → welding → formashon → deskargamentu
Detekshon di parti i interlock di proseso por wòrdu konfigurá segun e proyekto. Nan propósito ta pa evitá ku e siklo di welding ta kuminsá ora un komponente ta falta òf ta posishoná inkorekto.
Maneho di Reseta i Proseso
Modelonan di kontakto kompatibel por usa resetanan di proseso wardá despues ku kada spesifikashon a wòrdu tèst i aprobá.
Maneho di reseta ta redusí entrada di parameter manual ripití durante kambio. Dependiendo di e konfigurashon akordá, e registronan di produkshon por inkluí parameternan di welding, kantidat di welding, alarmanan i informashon di identifikashon di produkto.
Kon e Solushon Ta Atende e Problemanan Original?
| Problema Original | Solushon di HAIFEI |
| Offset di kontakto durante kargamentu manual | Aparashon di posishonamentu dediká i alineashon outomátiko |
| Fitting desigual entre e kontakto i e transportadó | Referensia di karga kontrolá i sosten di parti |
| Kimamentu òf pretu di superfisie | Entrada di kalor lokalisá i parameternan di welding ku a wòrdu tèst |
| Vinkulashon inkompleto òf inkonsistente | Energia di welding kontrolá, preshon i tempu di proseso |
| Diferensianan di kalidat entre operadónan | Sekuensia di produkshon outomátiko ku intervenshon manual redusí |
| Kambio di modelo difísil | Resetanan wardá pa spesifikashonnan di kontakto tèst |
| No tin registro di proseso | Maneho di dato di parameter i produkshon- ora ta spesifiká |
Pidi un Prueba di Welding di Muestra
FAQ
P: Kiko ta un mashin di welding outomatiko di kontakto di plata?
A: E ta un sistema di welding di resistensia spesífiko pa aplikashon- ku ta wòrdu usá pa posishoná i welder kontaktonan di aleashon di plata-na portadónan òf komponentenan di kambio. Vershonnan outomátiko por integrá alimentashon, alineashon, welding, formashon i deskargamentu.
P: Ki produktonan ta usa kontaktonan di plata weldá?
R: Kontaktonan di plata weldá ta wòrdu usá komunmente den relaynan, kontaktornan, switchnan eléktriko, komponentenan di kòntròl industrial i otro aparatonan ku ta traha òf kibra un sirkuito eléktriko.
P: Dikon welding di kontakto di plata ta difísil?
A: Kontaktonan di plata ta chikitu i sensitivo na posishonamentu i entrada di kalor. Alineashon inkorekto por kousa desplasamentu di kontakto, miéntras ku energia di welding eksesivo òf instabil por produsí kimamentu, deformashon òf un union inkonsistente.
P: Un mashin por welda diferente tamaño di kontakto di plata?
A: E por ta posibel ora e rango di kontakto ta kompatibel ku e kapasidat di e mashin i e sistema di alimentashon. Diferente modelo por rekerí hermentnan kambiabel, elektrode i resetanan di welding aprobá.
P: E mashin por welda diferente aleashon di plata?
R: Diferente aleashon di plata por wòrdu evaluá, pero no mester asumí ku e mesun parameternan ta funshoná pa kada aleashon. Komposishon di material, diki, material di karga i struktura di e artikulashon mester wòrdu tèst.
P: Kon e mashin ta redusí desalineashon di kontakto?
A: E mashin ta usa un direkshon di alimentashon definí, mekanismo di posishonamentu i aparato dediká. Detekshon di piesa tambe por wòrdu agregá pa konfirmá ku e kontakto i e portadó ta presente promé ku welding.