

E ròl krítiko i retonan di proyekshon di weld nuts den fabrikashon
Proyekshon di weld nuts ta wòrdu usá ampliamente komo un método di sujeshon efisiente i konfiabel den e industrianan di outo, aparatonan di kas, struktura di staal i vários prosesamentu di metal. E proseso aki ta usa kalor di resistensia pa fusioná e proyekshonnan riba e nut ku e material di base, formando un nugget di welda di resistensia haltu-.
Sinembargo, apesar di e prinsipio aparentemente simpel, hopi fabrikante ta enfrentá retonan severo di kalidat den produkshon masal, inkluyendo forsa di weld abou, kitamentu di nut, balornan di torsi instabil, i konsistensia di produkto malu.


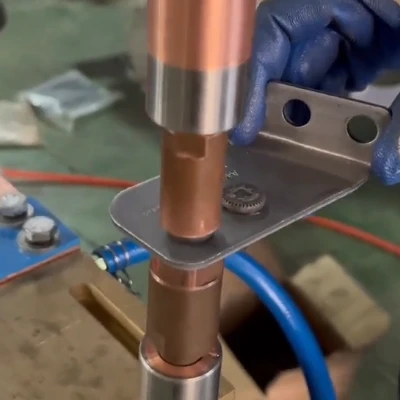

E fayonan aki no ta aksidental pero ta resultado di un kombinashon di faktornan di ingenieria kompleho. E artíkulo aki ta proveé un analisis profundo di e seis kousa prinsipal di fayo di e nut di weld di proyekshon, basá riba prinsipionan di weld di resistensia i datonan di industria. E ta ofresé tambe un sèt sistemátiko di rekomendashonnan di kontrol di kalidat i optimalisashon di proseso pa yuda ingenieronan i téknikonan resolvé fundamentalmente puntonan di doló di produkshon.
Seis Kousa di Ingenieria Núkleo di Fayo di Welda di Proyekshon
E konfiabilidat di un nut di welda di proyekshon ta dependé di e balansa presis di kalor, preshon i tempu durante e proseso di welda. Desbalanse den kualke di e faktornan aki por kondusí na formashon di nugget insufisiente òf defektonan, kousando finalmente fayo di e artikulashon.
1. Parameternan di Welding Inkorekto: Pèrdida di Kontrol riba Formashon di Nugget i Balansa di Kalor
E tamaño i morfologia di e nugget di welda ta e faktornan sentral ku ta determiná e forsa mekaniko final. Parameternan di welding inkorekto ta e kousa prinsipal di fayo di welding di proyekshon, ku efektonan prinsipalmente mira den dos área:
- Formashon di Nugget Insufisiente òf Instabil: Si e koriente òf tempu di welding ta muchu abou, e energia termal di entrada ta insufisiente pa smelt e proyekshonnan kompletamente i forma un nugget di tamaño adekuá. Esaki ta resultá den solamente fushon parsial òf union den estado sólido-, redusiendo signifikantemente e forsa di kòrtamentu i torsi. Estudionan a mustra un korelashon direkto entre diameter di nugget i forsa di kòrtamentu final.
- Entrada di Kalor Eksesivo i Spatter: Al kontrario, si e koriente òf tempu ta wòrdu poné muchu haltu, e tasa di entrada di kalor ta bira muchu lihé, kousando ku metal smelt ta wòrdu ekspulsá bou di preshon di elektroda, loke ta resultá den spuitmentu severo. Spatter no solamente ta kontaminá e ekipo pero, mas krítiko, ta redusí e volúmen di nugget efektivo i ta laga poronan i bashí na e interfase di weld, komprometiendo severamente e kapasidat di karga di e weld-.
Ademas, forsa di elektroda ta hunga un ròl krusial den balansa di kalor. Forsa insufisiente ta kondusí na resistensia di kontakto instabil i entrada di kalor desigual, strobando kresementu di nugget uniforme. Forsa eksesivo, sinembargo, por kousa ku e proyekshonnan ta kai prematuramente promé ku e koriente wòrdu apliká, redusiendo resistensia lokalisá i konsentrashon di kalor, ku tambe ta perhudisial pa forma un nugget di kalidat haltu-.
2. Desgaste di Elektrodo i Fayonan di Diseño: Variashon den Densidat di Koriente i Resistensia di Kontakto
Elektrodonan ta wòrdu sometí na temperaturanan haltu, preshon haltu, i densidat haltu di koriente durante produkshon kontinuo, i nan kondishon ta desisivo pa kalidat di weld.
- Desgaste di Elektrodo i e Efekto di “Mushrooming”: Segun ku produkshon ta sigui, e punta di e elektroda ta pasa den deformashon plástiko, komunmente konosí komo “mushrooming.” E deformashon aki ta oumentá e área di kontakto entre e elektroda i e piesa di trabou, loke ta kondusí na un bahada fuerte den e densidat di koriente. Di akuerdo ku e Lei di Joule ($Q=I^2Rt$), un bahada den densidat di koriente ta redusí direktamente e kalor generá pa unidat di área, kousando ku e tamaño di nugget ta redusí gradualmente, resultando finalmente den un forsa di welda instabil òf inaseptabel.
- Friamentu Inadekuá i Selekshon di Material: Insufisiente friamentu di elektroda ta kondusí na temperaturanan di operashon eksesivamente haltu, aselerando desgaste i deformashon. Usando materialnan di elektroda inkorekto (p.e., aleashonnan di koper ku konduktividat òf duresa inadekuá) tambe lo kòrta e bida di elektroda signifikantemente. Mantenshon kontinuo di elektroda, bistimentu regular, i e uso di sistemanan di friamentu di awa efisiente ta krusial pa garantisá distribushon di koriente stabil.
3. Desigualdat di Material i Kondishon di Superfisie: E Impakto di Propiedatnan di Revestimentu, Zeta i Aleashon
E rendimentu di welding di proyekshon ta sumamente sensitivo na e propiedatnan eléktriko i termal di e materialnan. E kondishon di superfisie i tipo di material di e piesa di trabou ta e faktornan prinsipal ku ta afektá stabilidat di resistensia di kontakto.
- Kontaminantenan di Superfisie: Asta un kapa fini di zeta, rust, òksido òf stòf por krea un kapa di resistensia haltu-instabil na e interfase di welda. E kontaminantenan aki por vaporisá durante welding, kreando poronan i kousa resistensia di kontakto pa fluktuá entre diferente punto di welding, loke ta kondusí na fushon insufisiente òf spatter eksesivo.
- Retonan di Materialnan Revestí: Materialnan manera staal galvanisá (GI), staal aluminisá, òf staal inoxidabel tin diferente propiedatnan elektro-termal ku staal di karbon simpel. Por ehèmpel, e punto di smelt abou di e kapa di zink por kousa vaporisashon trempan den e siklo di weld, potensialmente kondusí na porosidat i spuit. Parameternan spesial di welding, manera usa un pre-pulso òf ahusta e rampa di koriente, mester wòrdu empleá pa prosesá e kapa suavemente i garantisá formashon di nugget stabil denter di e material di base.
- Rekisitonan Spesial pa Staal di Forsa Haltu (HSS): Welding HSS ta rekerí un forsa di elektroda mas haltu i un kontrol di entrada di kalor mas presis pa evitá fragilidat den e Zona Afektá pa Kalor- (HAZ) òf e formashon di kraaknan interfasial.
4. Alineashon i Aparashon Inkorekto: Erornan Geométriko komo un Fayo Fatal pa Kalidat di Welda
Den proyekshon di welding, e proyekshonnan di nut mester ta presis alineá ku e material di base i sometí na forsa uniforme. E eksaktitut di e sistema di aparato i posishonamentu ta fundamental pa logra e meta aki.
- Desalineashon i Kargamentu Desigual: Un desalineashon leve entre e nut i e plachi di base (p.e., surpasando ±0.05 mm) por kousa ku e forsa i koriente di e elektroda ta konsentrá riba solamente algun proyekshon, loke ta resultá den un kargamentu desigual. Esaki no solamente ta redusí e kolapso di proyekshon efektivo pero tambe por kondusí na un nugget ekséntriko òf e formashon di zonanan di fushon di forma iregular, komprometé severamente e forsa di weld.
- Rigides i Ripitibilidat di e Fixture: Rigides insufisiente di e aparato òf mal ripitibilidat por kousa ku e piesa di trabou ta kambia òf deformá ora preshon ta wòrdu apliká. Den welding multi-nut òf multi-proyekshon, e rekisitonan di presishon pa e aparato ta asta mas estrikto. Eksperensia di industria ta mustra ku kontrolá e ripitibilidat di e aparato te na ±0.02 mm ta un garantia krusial pa logra kalidat di weld di stabilidat haltu-.
5. Envehesimentu i Inkompatibilidat di Ekiponan: Sistemanan Bieu No Por Kumpli ku Demandanan di Material Moderno
E industrianan moderno di outo i aparatonan ta usa mas i mas HSS i materialnan lihé, ku ta pone demandanan mas haltu riba ekipo di welding.
- Presishon di Sistema di Kontrol: Mashinnan di welding di punto di resistensia di Koriente Alterná (AC) mas bieu hopi bia ta falta e kontrol di forma di ola di koriente i velosidat di kontesta di e mashinnan di welding di punto MFDC moderno. Weldernan MFDC ta proveé un salida di koriente mas suave i mas presis, hasiendo nan partikularmente adekuá pa materialnan sensitivo na entrada di kalor.
- Respuesta di Sistema di Presion: Sistemanan di forsa di elektroda antikuá por sufri di tempu di kontesta slow i fluktuashonnan grandi di preshon, sin logra entregá forsa stabil durante e siklo di welding na nivel di milisekònde-.
- Efisiensia di Sistema di Friamentu: Un sistema di friamentu ku no por mantené fluho i temperatura di awa stabil ta impaktá direktamente e rendimentu i bida di e elektrode, afektando asina kalidat di weld.
6. Defektonan di Welda Skondí: Rancamentu Interno, Porosidat i Falta di Fushon
Asta si e welda ta parse aseptabel pafó, defektonan interno por eksistí ku ta invisibel ku wowo liber. E defektonan aki ta e kousa prinsipal di mal konfiabilidat a largu plaso i fayo inesperá.
- Kraknan Interfasial i Bashinan di Enkogimentu: Durante friamentu di welda, strès termal òf enkohimentu di material por kousa kraknan mikroskópiko òf bashinan di enkohimentu denter di e nugget òf na e interfase.
- Porosidat: Vaporisashon di revestimentu, kontaminantenan di superfisie, òf gasnan atrapá den e nugget por kondusí na porosidat. Poronan ta redusí e área di karga di e pepita di welda signifikantemente.
- Falta di Fushon: Esaki ta un di e defektonan interno mas komun, referiendo na e nugget ku no ta logra penetrá òf fusioná kompletamente ku e material di base, loke ta resultá den un forsa di e artikulashon severamente inadekuá.
Rekomendashonnan di Kontrol i Optimalisashon di Kalidat di Grado di Ingenieria
Pa logra konekshonnan di welda di proyekshon sumamente konfiabel ta rekerí optimalisashon sistemátiko den tres dimenshon: proseso, ekipo i inspekshon.
1. Optimalisashon di Parameternan di Welding: E Aplikashon di Teknologia di MFDC
MFDCmashinnan di welding na puntoa bira e teknologia preferí pa welding di proyekshon di kalidat haltu- debí na nan salida di koriente stabil, efisiensia termal haltu, i tempu di welding kòrtiku.
|
Strategia di Optimalisashon |
Ophetivo | Puntonan Klave di Implementashon | |
| 1 | Rampa Aktual | Redusí spuitmentu, prosesá suavemente e revestimentunan | Usa un profil di koriente ku ta oumentá gradualmente pa evitá entrada di kalor eksesivo den e fase inisial, spesialmente pa blachinan galvanisá. |
| 2 | Tempu di Squeeze | Sòru pa kontakto stabil, eliminá buraku | Prolongá e tempu di squeeze pa sigurá ku e forsa di e elektroda ta alkansá e balor stipulá i e espasio di e piesa di trabou ta wòrdu eliminá kompletamente promé ku aplikashon di koriente. |
| 3 |
Soldamentu di Multi-Pulso |
Optimalisá distribushon di kalor, redusí fragilidat di HAZ | Usa pre-pulsonan di kalor òf temper pa kontrolá presis e kresementu di e nugget i e tasa di friamentu, adekuá pa HSS. |
| 4 | Forsa di Elektrodo | Sòru pa kolapso i konsentrashon di kalor uniforme | E forsa mester ta fihá denter di e rango optimal ku ta garantisá kolapso kompleto di proyekshon sin spuitmentu eksesivo, tipikamente determiná dor di prueba. |
2. Métrika Klave di Kalidat: Referensia Standart di Forsa di Torque
E forsa final di un nut di welda di proyekshon ta wòrdu midi tipikamente dor di un tèst di torsi. Den e industria di outo, e balor di torsi ta e indikadó sentral di kalidat di weld. Aki bou ta e balornan di referensia di torsi di kibramentu mínimo pa tamañonan di nut komun na gradonan di forsa típiko (basá riba normanan manera GB/T 3098.13):
| Tamaño di Nut | Grado di Forsa di Bòrchi |
Torsi di Kibramentu Mínimo (N·m) |
Aplikashon Típiko |
| M6 | Grado 8.8 | 14 - 20 | Interior di outo, komponentenan struktural lihé- |
| M8 | Grado 8.8 | 28 - 40 | Chasis di outo, komponentenan struktural di tarea mediano- |
| M10 | Grado 8.8 | 56 - 80 | Komponentenan struktural pisá, konekshonnan krítiko |
| M12 | Grado 8.8 | 97 - 135 | Sistemanan di suspenshon, konekshonnan di forsa haltu- |
3. Mantenshon Preventivo: Maneho di Bida di Elektrodo i Limpiesa di Piesa di Trabou
- Orario di Mantenshon di Elektrodo: Establesé un skema estrikto pa bistimentu i remplaso di elektrode. Por ehèmpel, despues di welda N punto, e elektroda mester wòrdu bisti pa restorá su geometria original. Usa un sistema di monitoreo di bida di elektroda pa determiná e tempu di remplaso basá riba tendensianan di forsa di weld en bes di djis kantidat di punto.
- Preparashon di Superfisie di Piesa di Trabou: Sòru pa tur piesa di trabou ku mester wòrdu weldá ta limpi, liber di zeta, rust òf kapanan di òksido. Pa materialnan ku zeta, pre-tratamentu ku un limpiadó di grado industrial ta obligatorio.
- Garantia di Sistema di Friamentu: Sòru pa fluho i temperatura stabil di e awa di friamentu. Enfriamentu inadekuá di elektroda ta un asesino invisibel ku ta kondusí na desgaste rápido di elektroda i instabilidat di weld.
4. Sistema di Aparashon i Posishonamentu: Buska Exaktitut Geométriko Ekstremo
- Material di Aparashon i Rigides: Aparashon mester ta trahá di materialnan di forsa haltu, abou-deformashon pa garantisá ku nan no ta distorshoná bou di forsa di elektroda.
- Pinnan di lokalisashon i guia: Usa pinnan di lokalisashon i mekanismonan di guia di haltu-presishon pa garantisá ku e eksaktitut di alineashon entre e nut i e material di base ta keda denter di ±0.02 mm promé i despues di welding.
- Kalibrashon Regular: Sistemanan di aparato i posishonamentu mester wòrdu tratá komo ekipo krítiko i regularmente kalibrá usando un Mashin di Midimentu di Kordinashon (CMM) pa deskartá desgaste i pèrdida di presishon debí na uso a largu plaso.
Konklushon
Fayo di e nut di welda di proyekshon ta un problema di ingenieria di sistemanan kompleho ku ta enserá múltiple tereno: físika di welda, siensia di material i ingenieria mekaniko. Dor di kontrolá e parameternan di welding ku presishon, adoptando teknologianan di welding avansá manera MFDCmashinnan di welding na punto, implementando estriktamente mantenshon preventivo pa elektroda i aparatonan, i establesiendo un sistema di inspekshon di kalidat riguroso basá riba normanan di torsi, fabrikantenan por mehorá signifikantemente e konfiabilidat i konsistensia di konekshonnan di welda di proyekshon.
E yabi pa pasa di “deskubrimentu di problema” pa “resolushon di problema” ta sinta den transformá konosementu empíriko den práktika di ingenieria basá riba dato, garantisando asina ku produktonan ta mantené un rendimentu ekselente asta den e aplikashonnan mas eksigente.


