

Fuelonan di staal ta wòrdu usá ampliamente den kompensashon di tuberia, sistemanan di seyamentu, ekipo di vakuo, liñanan petrokímiko, ekipo di koriente i aparatonan di presishon. Nan ta wòrdu balorá pa nan resistensia na koroshon, fleksibilidat, resistensia na kansansio, i abilidat pa apsorbé vibrashon i desplasamentu. Na mes momento, nan ta piesanan difísil pa welda.
E motibu ta simpel: e muraya ta fini, i e kurpa ta ondula. Durante welding, e entrada di kalor no por ta muchu haltu, i e preshon di e wiel di welding no por ta eksesivo. E kose mester ta kontinuo i leak-strech, pero e puntanan di ondulashon, vayenan i áreanan di transishon no mester ta aplastá òf kibra. Si e koriente, velosidat di welding, preshon di wiel, posishonamentu di aparato, òf método di friamentu no ta bon kontrolá, kimamentu-pa medio, kraak, daño na muraya, òf fayo di kose por sosodé. Den kasonan severo, e parti kompletu por wòrdu rechasá.
UnMashin di welding di kose MFDCta adekuá pa kosturanan sirkunferensial, kosturanan longitudinal, i unionnan entre sekshonnan di blaas i tubonan di punta, flanges òf fittings. E ta proveé un salida di koriente stabil, entrada di kalor konsentrá, i kapasidat di welding di kose kontinuo. Ainda, un mashin adekuá no ta garantisá un proseso stabil. E reto real den welding di blaas di staal ta pa tene entrada di kalor, preshon di wiel, sosten di aparato i ritmo di welding denter di un rango smal i ripitibel.

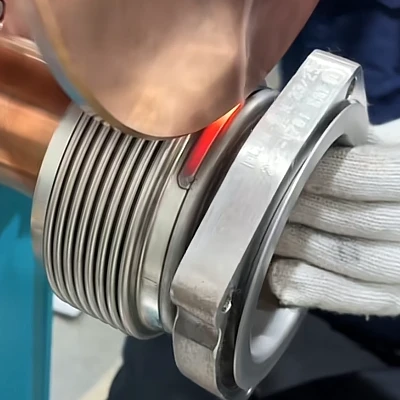
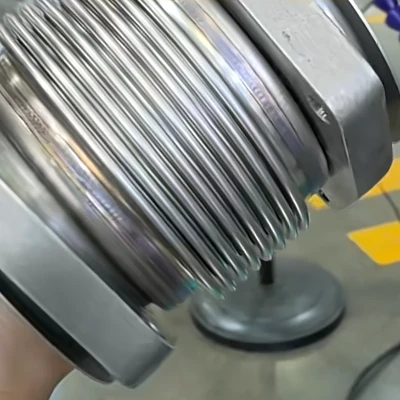

Dikon Fuelonan di Staal Inoxidabel Ta Kibra Durante Soldamentu di Kostura?
Muraya fini tin poko toleransia pa kalor òf preshon eksesivo
Tubonan standart por lo general tin muraya mas diki i mas toleransia di proseso. E blaasnan di staal ta diferente. Nan murayanan ta fini, i e struktura ondula ta hasi distribushon di forsa desigual. Ora e wiel di welding ta primi kontra di e muraya di e tubo, un preshon un poko eksesivo por daña e piknan di ondulashon. Si e preshon ta muchu abou, kontakto entre e wiel i e muraya di e tubo ta bira instabil, loke por kousa sobrekalentamentu lokalisá òf kimamentu-atraves.
Pa e motibu aki, rancamentu di blaas ta wòrdu kousa masha poko biaha solamente pa “demasiado koriente” òf “demasiado preshon.” Normalmente e ta sosodé ora ku entrada di kalor i forsa mekaniko no ta wòrdu kontrolá huntu. Entrada di kalor stabil i asta preshon di wiel ta tur dos nesesario pa redusí riesgo di kibramentu.
Staal no ta disipá kalor lihé
Staal inoxidabel ta kondusí kalor mas slow ku staal di karbon. Durante welding, kalor tin e tendensia di keda serka di e kose. Pa blaas di muraya fini-, esaki ta krea un problema kla: temperatura lokal ta subi lihé, forsa di muraya di tubo ta baha, i strès di enkohimentu ta desaroyá durante friamentu.
Si e koriente di welding ta muchu haltu, e velosidat di welding ta muchu slow, òf friamentu ta insufisiente durante welding kontinuo, kalor por akumulá serka di e kose. Na promé instante, esaki por aparesé solamente komo deskolorashon. Segun ku produkshon ta sigui, e por kondusí na kimamentu-atraves, rankamentu, fragilidat di kose, òf mal hermeticidat di lek-.
Piknan i vayenan di ondulashon ta risibí forsa diferente
Fuel no ta tubonan lis. Piknan di ondulashon, vayenan i zonanan di transishon tin diferente stijfheid. Si e profil di wiel di welding no ta kuadra ku e piesa di trabou, preshon por konsentrá den un área chikitu. E área di punta haltu por wòrdu aplastá, miéntras ku e área di vaye por tin kontakto instabil i sobrekalentamentu lokal.
Esaki ta e motibu pakiko welding di kose di blaas di staal no por simplemente usa parameternan di welding di blachi plat òf di tubo standart. E mesun koriente i preshon por funshoná riba un parti plat pero kibra un struktura fini di ondulashon.
Problemanan Komun di Rakamentu di Muraya di Tubo den Produkshon
Kraknan fini kantu di e rand di weld
E kraaknan aki por ta hopi chikitu i no por ta visibel mesora despues di welding. Nan por aparesé durante prueba di lek, prueba hidrostátiko, prueba di doblamentu, òf asamblea despues. Kousa komun ta inkluí entrada di kalor eksesivo, fushon inkompleto, strès di enkohimentu di friamentu, defektonan di material di base, òf mal limpiesa pre-weld.
Si e kraaknan ta konsentrá na e rand di e welda, kontrolá e koriente di welda, velosidat di welda, preshon di wiel, formashon di welda, i kondishon di e superfisie di e material.
Rakamentu na e puntanan di korugashon
Si e kraaknan ta sosodé prinsipalmente na e puntanan di ondulashon, e preshon di e wiel di welding, e profil di e wiel, e sosten interno i e sosten di e aparato mester wòrdu kontrolá promé. E punta ta e parti mas eksponé di e blaas, i e preshon di wiel tin mas chèns di konsentrá einan. Sin sosten interno apropiá òf herment di forma-fitting, e área di punta fini por wòrdu aplastá òf kibra fásilmente.
E asuntu aki no por wòrdu solushoná dor di baha koriente so pasobra e kousa prinsipal hopi bia ta forsa mekaniko konsentrá.
Kimamentu lokal-pa medio òf fini-aperturanan di muraya
Kimamentu lokal-pa medio ta generalmente relashoná ku koriente eksesivo, velosidat di welding slow, kontakto instabil ku wiel, òf preshon insufisiente. Ora e wiel di welding no ta tuma kontakto ku e muraya di tubo uniformemente, koriente por konsentrá den un área hopi chikitu, kousando un sobrekalentamentu lokal instantáneo.
E tipo di defekto aki por lo general ta visibel. E área di welda por mustra pretu, buraku, randnan ku a basha abou, òf spat di metal.
Rakmentu lokal despues di welding di kose sirkunferensial
Ora e blaasnan ta wòrdu weldá na tubonan di punta, flanges òf fittings, konsentrisidat malu, espasio di asamblea eksesivo, klemmentu instabil òf rotashon desigual por kousa strès di enkohimentu lokal despues di welding. E kostura sirkunferensial por parse kontinuo, pero un sekshon por kibra durante prueba di friamentu òf preshon.
Den e kaso aki, parameternan di welding no ta e úniko kos pa kontrolá. Eksaktitut di asamblea i stabilidat di rotashon ta mesun importante.
Problema 1: Entrada di Kalor No Ta Kontrolá Debidamente
Koriente eksesivo òf velosidat di welding slow por kousa kimamentu-pa medio di
Un mashin di welding di kose MFDC ta proveé un salida di koriente stabil, pero blaas di muraya fini-ta hopi sensitivo na kalor. Koriente eksesivo, muchu energia di pulso, òf velosidat di welding slow por tene e área di kose na temperatura haltu pa muchu largu.
Sobrekalentamentu por kousa mas ku kimamentu-atraves. E por kondusí tambe na deskolorashon di weld skur, muraya di tubo suavisá, fragilidat serka di e rand di weld, i rankamentu durante friamentu. Pa blaas ku ta rekerí seyamentu, resistensia na preshon, òf bida di kansansio, e defektonan aki ta riesgonan serio a largu plaso.
Durante di setup, no solamente purba un weld visibel òf kompletamente fusioná. Tambe wak pa deformashon di muraya di tubo, sobrekalentamentu, koló abnormal di weld, i stabilidat di prueba di lek.
Demasiado tiki koriente òf velosidat di welding eksesivo tambe por krea riesgo di krakmentu
Algun operadó ta redusí koriente òf oumentá velosidat pa evitá kimamentu-. Esaki por redusí kalor visibel, pero si e kose no ta kompletamente fusioná, e área no fusioná por bira un punto di salida di kraak durante prueba di lek, prueba di preshon, vibrashon òf kargamentu di kansansio.
Prevení kraak no ta simplemente tokante di redusí kalor. E kose mester evitá di keinta mas miéntras ta logra un bon fushon. Un aserkamentu konfiabel ta pa usa prueba di muestra pa haña un bentana di proseso stabil ku ta kumpli ku e rekisitonan di forsa i seyamentu ku e entrada di kalor innesesario mas abou.
Kalor ta akumulá durante welding kontinuo
Un muestra eksitoso no ta garantisá produkshon masal stabil. Durante welding di kosementu kontinuo, e wiel di welding, elektrode, piesa di trabou i komponentenan konduktivo tur ta keinta. Si e friamentu no por sigui, e partinan despues por mustra un koló di welda mas skur, mas spuit, mas kraak, òf variashon di forsa di welda.
Pa e motibu aki, validashon di proseso no mester ta basá riba un solo muestra so. Un tèst di welding kontinuo kòrtiku ta rekomendá pa kompará e promé partinan ku e partinan despues pa loke ta trata aparensia di welding, resultadonan di prueba di lek, krak i stabilidat dimenshonal.
Problema 2: Preshon i Kontakto di Wil di Welding Ta Instabil
Preshon eksesivo por kibra tubonan di muraya fini-
Murayanan di blaas ta fini, pues no mester usa preshon pisá simplemente pa forsa kontakto. Si e preshon ta muchu haltu, e piknan di ondulashon, transishonnan di punta, i sekshonnan debil por wòrdu aplastá òf kibra. Pa blaas di staal di muraya fini, preshon stabil i pareu ta mas importante ku preshon mas haltu.
Si e puntanan di ondulashon ta plat, markanan di wiel ta muchu profundo, òf kraaknan ta aparesé na puntonan di kontakto di preshon, promé kontrolá si e preshon ta muchu haltu, si e área di kontakto di wiel ta muchu chikitu, i si e piesa di trabou tin sufisiente sosten interno.
Demasiado tiki preshon por kousa sobrekalentamentu lokal
Si e preshon ta muchu abou, e kontakto entre e wiel di welding i e muraya di e tubo ta bira instabil. E koriente despues ta konsentrá na puntonan di kontakto mas chikí. E preshon por parse mas sigur, pero temperatura lokal por bira mas haltu ainda, loke ta kondusí na kimamentu-, spuit òf kraak.
Den welding di kose, preshon, koriente i velosidat di welding mester wòrdu ahusta huntu. Redusiendo koriente sin kontrolá preshon, òf oumentando preshon sin kontrolá kondishonnan di kontakto, rara bes ta solushoná krakamentu na un manera stabil.
Un profil di wiel di welding no adekuá por kousa daño lokal
Fuelonan di staal inoxidabel tin un geometria spesial. Si un wiel di welding di kosementu di blachi plat-standard ta wòrdu usá, e largura di kontakto por ta muchu smal, konsentrando forsa den un área chikitu. Pa diferente diameter di tubo, haltura di ondulashon, i posishonnan di weld, e profil di wiel mester ta kuadra ku e piesa di trabou.
Pa blaasnan di muraya fini-, e wiel di welding drechi i e struktura di sosten hopi bia ta mehorá e resultado mas efektivamente ku kambionan di parameter so. E wiel mester proveé kontakto stabil i evitá preshon lokal eksesivo riba puntanan, randnan òf áreanan di transishon.
Desalineashon di wiel ta krea variashon di preshon ripití
Durante welding di kose sirkunferensial, e tubo ta drai. Si e wiel di welding i e liña sentral di e tubo no ta alinia, e preshon ta kambia durante kada rotashon. Algun sekshon por keinta muchu, miéntras ku otronan por wòrdu aplastá, loke ta resultá den krakmentu lokal òf un kostura inkonsistente.
Promé ku welda, kontrolá e alineashon di e wiel, e konsentrisidat di klem di e piesa di trabou i e stabilidat di rotashon. Si e tubo bula òf kore ekséntriko durante rotashon, kalidat di weld lo ta difísil pa kontrolá.
Problema 3: Herment i Sosten Interno No Ta Adekuá
Sin sosten interno, tubonan di muraya fini-por basha abou
Ora di welda blaas di muraya fini, sosten interno ta hopi importante. Sin un mandrel adekuá òf sosten interno, preshon di wiel ta aktua direktamente riba e muraya di tubo fini, ku por deformá, plat òf kibra e piesa.
E ròl di sosten interno no ta djis pa tene e piesa di trabou. E ta yuda mantené rònt i ta permití preshon di wiel pa aktua mas uniformemente riba e área di weld. Esaki ta spesialmente importante kaminda e sekshon di blaas ta konektá na un tubo di punta, flange, òf fitting, pasobra stijfheid ta kambia drástikamente den e áreanan ei.
Klemmentu instabil por kousa ku e piesa di trabou ta kambia durante welding
Si e blaas no ta klem bon, e piesa di trabou por move, tambaleá òf kore durante welding. Pa partinan mas diki, e moveshon chikitu aki kisas no ta importá muchu. Pa blaasnan di muraya fini, e por kousa desplasamentu di welda, rasca na wiel, krakmentu lokal, òf desalineashon di e skarnir.
E aparato mester tene e piesa stabil sin klem over- i laga marka pafó di e área di welda. Pa kosturanan sirkunferensial, e mekanismo di rotashon tambe mester kore suavemente sin bula.
Gapnan eksesivo entre e tubo di punta, flange i blaas ta oumentá e riesgo di kibramentu
Ora e blaasnan ta uni na tubonan di punta òf flange, puntanan desigual, desigualdat eksesivo, òf espasio inkonsistente por kousa forsa desigual i kalor desigual durante welding di kose. Despues di fria, e áreanan aki por bira puntonan di inisio di kraak.
Un asamblea malu no por wòrdu drechá dor di parameternan di welding so. Promé ku welda, kontrolá e planidat di e punta, konsentrisisidat, kondishon di fit-up, i stabilidat di klem pa redusí desviashon struktural durante welda.
Problema 4: Preparashon di Material i Pre-Weld No Ta Kontrolá Debidamente
Defektonan di material di base por bira kraak despues di welding
Si e material di blaas di staal ta kontené inklushon, mikroranka, diki di muraya desigual, daño di formashon, òf defektonan di kansansio lokal, e siklo termal di welding por hasi e defektonan aki pió. Si algun parti ta kibra bou di e mesun parameternan miéntras ku otronan ta keda stabil, material ku ta drenta mester wòrdu kontrolá huntu ku e mashin.
Pa blaas di muraya fini-, e material tin masha tiki margen pa defekto. Promé ku welda, ta útil pa inspektá e diki di muraya, kalidat di formashon di ondulashon, rasca di superfisie, kalidat di punta i konsistensia di lote.
Zeta, humedat òf òksido den e área di welda ta afektá formashon di welda
Zeta, humedat, òksido, stòf i residuo di mashin tur por afektá kontakto di wiel i formashon di weld. Welding den un ambiente humedo tambe por introdusí poronan, kontaminashon i defektonan lokal.
Limpiesa pre-weld por parse simpel, pero e ta krusial pa seyamentu i piesanan di preshon. E área di welda mester ta seku i limpi, i e puntanan mester ta liber di zeta, òksido, awa i shushi visibel.
Material ku ta pega riba e wiel di welding por ranka e muraya di e tubo
Si e superfisie di e wiel di welding tin metal pega, rasca, desgaste òf buraku, e por hala kontra e muraya di tubo fini durante welding. Komo ku e murayanan di blaas ta hopi fini, asta halamentu leve por krea scheurnan chikitu.
E wiel di welding mester wòrdu limpia, bisti i remplasá regularmente pa tene e superfisie liso, e profil stabil i friamentu efektivo. No warda te ora ku defektonan di weld òf daño na muraya di tubo aparesé promé ku mantené e wiel.
Kon pa Redusí Rakamentu den Soldamentu di Kostura di Fuelte di Staal Inoxidabel?
Konstruí un bentana di proseso stabil promé
Durante di setup, no ahusta solamente e koriente. Registra koriente, velosidat di welding, modo di pulso, preshon di wiel, tempu di squeeze, kondishonnan di friamentu, i resultadonan despues di welding huntu.
Un bon sèt di parameter mester kumpli ku tres kondishon: no kima-pa medio, fushon di welda korekto, i rendimentu di tèst di lekmentu òf preshon stabil. Husga solamente pa aparensia por hiba fásilmente na konklushonnan inkorekto.
Usa wielnan di welding i strukturanan di sosten diseñá pa blaas
Welding di blaas mester usa wielnan di welding ku ta kuadra ku e diameter di e tubo, haltura di ondulashon i posishon di welding. Ora ta nesesario, usa un mandrel interno, wiel di sosten, òf forma-fitting fixture pa asina e preshon ta distribuí uniformemente den e área di weld.
No usa un wiel di welding di kose di blachi plat-standard pa tur spesifikashon di blaas. Diferente diki di muraya, haltura di ondulashon, i strukturanan di joint por rekerí diferente diseño di wiel i sosten.
Kontrol di fit-up gaps i konsentrisisidat
Promé ku welda, kontrolá e planidat di e punta, e desigualdat, e konsentrisidat i e stabilidat di e klem. Pa kosturanan sirkunferensial, e piesa di trabou mester drai suavemente sin bula òf moveshon ekséntriko.
Mas stabil e ensamblahe ta, mas fásil ta pa tene e parameternan di welding konsistente. Si e fit-up mes tin desviashon grandi, welding stabil ta difísil sin importá kon e parameternan ta wòrdu ahusta.
Kontrolá e ritmo di welding pa evitá akumulamentu di kalor
Durante produkshon kontinuo, monitoriá temperatura di wiel di welding, temperatura di piesa di trabou, i kambionan di koló di welding. Si e kraaknan oumentá den partinan despues, e problema no por ta un kambio di parameter diripiente. E por ta akumulamentu di kalor òf friamentu insufisiente.
Esaki por wòrdu mehorá dor di optimalisá tempu di siklo, fortalesé friamentu, i kontrolá e kondishon di e wiel di welding regularmente. Pa produkshon di lote, registrá kambionan di welda durante operashon kontinuo, no solamente e resultado di e promé-piesa.
Limpia promé ku welda i fria bou di kòntròl despues di welda
Kita zeta, humedat i òksidonan promé ku welda. Despues di welding, evitá friamentu forsá diripiente i moveshon trempan di e piesa. Pa produktonan ku rekisito haltu, hasi pruebanan di lek, preshon òf no destruktivo segun e norma di kliente.
E pasonan aki por parse simpel, pero pa blaasnan di staal di muraya fini, hopi bia nan tin un impakto direkto riba rendimentu.
FAQ
P: Un mashin di welding di kose MFDC ta adekuá pa blaas di staal?
A: Sí, pero e mester di e wiel di welding, aparato, sosten interno i parameternan korekto. E blaas tin muraya fini, pues e settingnan di welding di kose di blachi plat no mester wòrdu apliká direktamente.
P: Dikon e blaasnan di staal ta kibra durante welding?
R: Kousa komun ta inkluí entrada di kalor eksesivo òf insufisiente, preshon di wiel desigual, sosten di aparato malu, desalineashon di wiel, defektonan di material, limpiesa malu promé ku weld, i friamentu inkorekto despues di weld.
P: Bahamentu di e koriente por prevení kibramentu?
A: No ta semper. Koriente eksesivo por kousa kimamentu, pero muchu tiki koriente por kousa fushon inkompleto, ku por kibra durante prueba di lekmentu òf preshon. Un bentana di proseso stabil mester wòrdu konfirmá pa medio di prueba di muestra.
P: Preshon di wiel di welding mas abou semper ta mas sigur?
A: No. Preshon eksesivo por kibra e muraya di e tubo, pero muchu tiki preshon por kousa kontakto instabil i sobrekalentamentu lokal. Presion mester kuadra ku e diki di muraya, geometria di ondulashon, profil di wiel i método di sosten.
Konklushon
Rakmentu di muraya di tubo den welding di kose di blaas di staal no ta wòrdu kousa pa un parameter so. E faktornan real pa kontrolá ta entrada di kalor, preshon di wiel di welding, sosten di aparato, eksaktitut di asamblea, kondishon di material, i friamentu despues di welding.
Redukshon di koriente so no ta sufisiente, i simplemente oumentá preshon por krea problemanan nobo. Un aserkamentu mas konfiabel ta pa konstruí un bentana di proseso di welding stabil, despues usa wielnan di welding, sosten interno, aparatonan, i métodonan di friamentu kontrolá ku ta kuadra ku e struktura di blaas. Pa aplikashonnan di seyamentu, preshon òf konfiabilidat haltu, mester usa prueba di lek, prueba hidrostatiko òf prueba no destruktivo pa konfirmá kalidat di weld.
Si bo ta tratando ku krakmentu di blaas di staal inoxidabel, kimamentu-atraves, mal leak-hermékte, òf fayo di kose, bo por manda Haifei bo material di blaas, diki di muraya, dimenshonnan di ondulashon, posishon di welda, struktura di joint, rekisitonan di prueba, i meta di produkshon. Nos por yuda evaluá un mashin di welding di kose MFDC adekuá, herment di wil di welding, i solushon di welding di kose outomatisá basá riba bo piesa di trabou real.


